Линии по производству профилей из древесно-пластикового композита (ДПК)представляют собой специализированные экструзионные системы, предназначенные для производства профилей из смеси древесных волокон и термопластов. Эти линии производят террасную доску, оконные и дверные рамы, ограждения, наружную облицовку и компоненты мебели, предлагая экологически чистую альтернативу традиционным материалам. В этом руководстве рассматриваются ключевые компоненты, технологии и вопросы выбора линий по производству профилей ДПК.
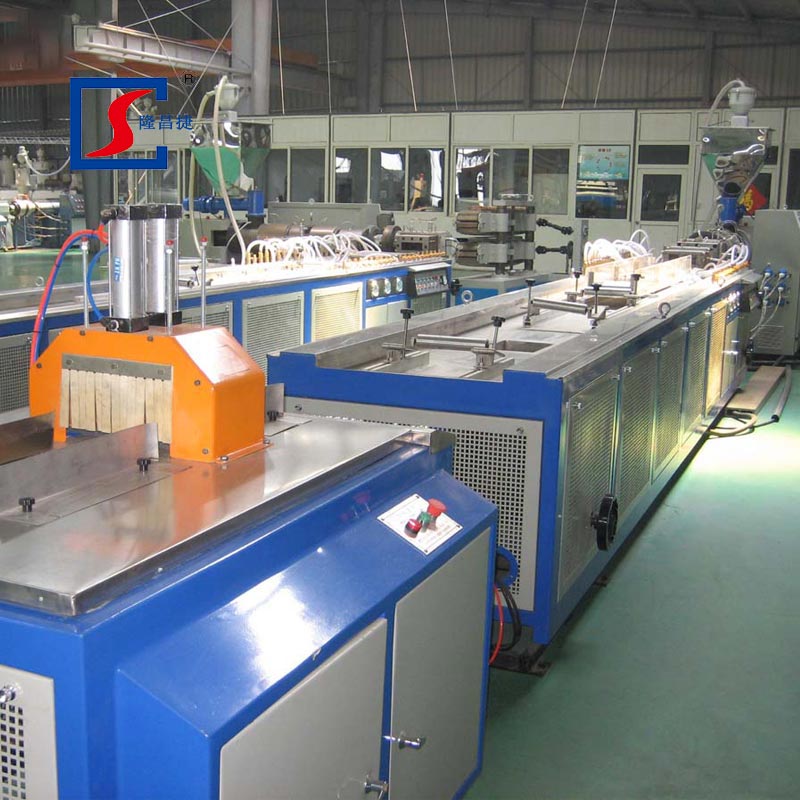
Линия по производству древесно-пластиковых профилей представляет собой интегрированную экструзионную систему, которая перерабатывает смесь древесной муки, пластиковых полимеров и добавок в готовые профили постоянного качества. Линия объединяет несколько агрегатов, которые работают последовательно, смешивая, экструдируя, придавая форму, охлаждая и разрезая материал.
ДПК — это композитный материал, изготовленный из смеси растительных порошков и термопластичных полимеров, таких как ПВХ, ПЭ или ПП. Он предназначен для замены древесины в тех случаях, когда ключевыми требованиями являются долговечность, стойкость и экологичность. Профили ДПК сохраняют естественный вид древесины, одновременно снижая затраты на техническое обслуживание и уязвимость к внешним воздействиям.
Профили ДПК, производимые на этих линиях, имеют ряд преимуществ по сравнению с традиционными материалами. Они устойчивы к коррозии, погодным условиям и ультрафиолетовым лучам, а также обеспечивают отличную устойчивость к насекомым, включая термитов. Этот материал более экономичен, чем натуральное дерево, сохраняя при этом эстетическую привлекательность дерева. ДПК не требует масштабного ухода и специальной обработки при укладке, а также служит отличным теплоизолятором, не распространяющим горение. Кроме того, ДПК полностью пригоден для вторичной переработки, что поддерживает принципы экономики замкнутого цикла.
Полная линия по производству профилей ДПК состоит из нескольких основных компонентов.
Экструдер – это сердце производственной линии. В большинстве линий по производству профилей ДПК используется конический двухшнековый экструдер, который обеспечивает эффективное смешивание и контролируемую пластификацию даже при высоком процентном содержании натурального наполнителя. Коническая конструкция обеспечивает лучшую дегазацию и отличную пластификацию материала, что очень важно, поскольку древесная мука обычно содержит от 5 до 6 процентов влаги, которую необходимо удалить во время обработки.
Параллельно вращающиеся в противоположных направлениях двухшнековые экструдеры, используемые в современных линиях, разработаны для обеспечения высокого крутящего момента, эффективного смешивания и точного температурного контроля вдоль цилиндра. Доступные конфигурации охватывают широкий спектр производственных потребностей: диаметр шнека до 158 миллиметров и соотношение L/D до 36.
Матрица придает расплавленному компаунду желаемый профиль поперечного сечения. Для ДПК штампы, изготовленные по индивидуальному заказу, позволяют изготавливать сплошные, полые или совместно экструдированные профили. Пластинчатые формы с оптимизированной конструкцией каналов обеспечивают высокую производительность потока и высокую точность. Коэкструзия позволяет наносить поверхностный слой с особыми характеристиками, такими как повышенная износостойкость и стабильность цвета, непосредственно в процессе производства.
После того как профиль выходит из матрицы, он проходит через систему калибровки и охлаждения. Калибровочный стол обеспечивает стабильность размеров даже на больших сечениях. Он имеет устойчивую стальную раму, часто изготовленную из нержавеющей стали SUS 304, с многомерными системами регулировки положения. Водяные насосы и вакуумные калибраторы быстро формируют и охлаждают профиль, сохраняя при этом его структурную целостность.
Вытягивающее устройство протягивает охлажденный профиль через линию с постоянной скоростью. Для тяжелых профилей из ДПК обычно используются тяговые устройства гусеничного типа с высоким сцеплением, обеспечивающие стабильное сцепление без повреждения поверхности профиля.
Пила автоматически режет профиль на заданную длину. Благодаря автоматическим системам управления весь процесс резки становится интеллектуальным и простым в эксплуатации. Синхронизированные системы резки обеспечивают повторяемую длину и чистоту поверхностей.
| Параметр | Типичный диапазон |
|---|---|
| Модель экструдера | СДЖЗ55/110, СДЖЗ65/132, СДЖЗ80/156, СДЖЗ92/188 |
| Мощность главного двигателя | 22 кВт – 110 кВт |
| Максимальная ширина продукта | До 1200 мм |
| Выходная мощность | 70 – 580 кг/ч |
| Требования к охлаждающей воде | 5 – 15 м³/ч |
| Требования к сжатому воздуху | 0,2 – 1,0 м³/мин |
| Длина производственной линии | 18 – 30 метров |
Типичная технологическая схема линии по производству профилей ДПК включает в себя несколько этапов.
Подготовка материала. Сырьевые материалы, включая пластиковые полимеры, древесную муку, связующие вещества, стабилизаторы, смазочные материалы и пигменты, подготавливаются и точно дозируются. ДПК обычно содержит от 40 до 50 процентов целлюлозы, от 15 до 25 процентов гемицеллюлозы и от 15 до 30 процентов лигнина из древесного компонента в сочетании с полимерной матрицей, такой как ПВХ, ПЭ или ПП.
Смешивание и компаундирование. Материалы смешивают до получения однородной смеси. Это можно сделать в смесителе периодического действия или путем непрерывного смешивания. Дисперсия древесных волокон в пластиковой матрице имеет решающее значение для качества конечного продукта.
Кормление. Смешанный материал подается в экструдер с помощью гравиметрических питателей, чтобы обеспечить равномерный поток материала. Содержание влаги в сырье необходимо контролировать, поскольку температура обработки около 200°C может вызвать термическую деградацию древесных волокон, если не контролировать влажность должным образом.
Экструзия. Соединение плавится, перемешивается и транспортируется через экструдер. Винтовой механизм применяет силы сдвига для гомогенизации гидрофильных древесных волокон с гидрофобным полимером. Параллельные двухшнековые экструдеры обеспечивают однородную пластификацию и равномерное распределение волокон.
Формирование. Расплавленный компаунд проходит через экструзионную головку, образуя поперечное сечение профиля.
Калибровка и охлаждение. Профиль формируется и охлаждается на калибровочном столе для обеспечения стабильности размеров.
Перевозка. Профиль протягивается через линию с постоянной скоростью с помощью тянущего устройства.
Резка. Профиль обрезается по длине пилой.
Укладка. Готовые профили собираются на разгрузочном стеллаже для упаковки и отправки.
Выбор типа экструдера существенно влияет на эффективность производства и качество продукции.
Двухшнековые экструдеры обычно предпочитаются для производства профилей ДПК. Параллельные двухшнековые экструдеры с противоположным вращением обладают преимуществами, включая низкую скорость вращения шнека в минуту, что снижает риск возгорания материалов и сводит к минимуму выделение тепла. Они также обеспечивают превосходную эффективность смешивания и не требуют тщательной предварительной обработки сырья.
Одношнековые экструдеры имеют меньшие инвестиционные затраты, но обычно требуют предварительного смешивания и предварительной сушки материалов, имеют более низкую производительность и могут с трудом поддерживать низкие температуры плавления при более высоком давлении напора.
Альтернативный подход предполагает использование смесителя непрерывного действия в сочетании с одношнековым экструдером. Эта конфигурация позволяет напрямую получать рыхлую древесную муку через большое загрузочное отверстие с высокой производительностью, что устраняет необходимость в измельчении гранул и снижает потребление энергии.
При выборе линии по производству профиля ДПК учитывайте следующие факторы:
Определите конкретные типы и размеры профилей, которые вы планируете производить, поскольку это определяет необходимый размер экструдера и конфигурацию матрицы. Оцените доступное сырье, включая тип полимера и характеристики древесной муки, поскольку разные рецептуры требуют разных конфигураций экструдера. Учитывайте требования к производственной мощности, включая производительность и часы работы. Оцените энергоэффективность, поскольку обработка ДПК требует точного контроля температуры и значительного энергопотребления. Планируйте будущую гибкость, поскольку возможности совместной экструзии и модульная конструкция позволяют адаптироваться к меняющимся требованиям рынка.
The Линия по производству древесно-пластиковых профилейпредставляет собой эффективное и устойчивое решение для производства высокопроизводительных композитных профилей. При правильном выборе и эксплуатации эти линии обеспечивают стабильное качество, сокращают отходы материалов и поддерживают экологически ответственные методы производства.